Artykuł sponsorowany
Dlaczego każda korekta detalu z tworzywa po starcie serii zmienia koszty i terminy dostaw
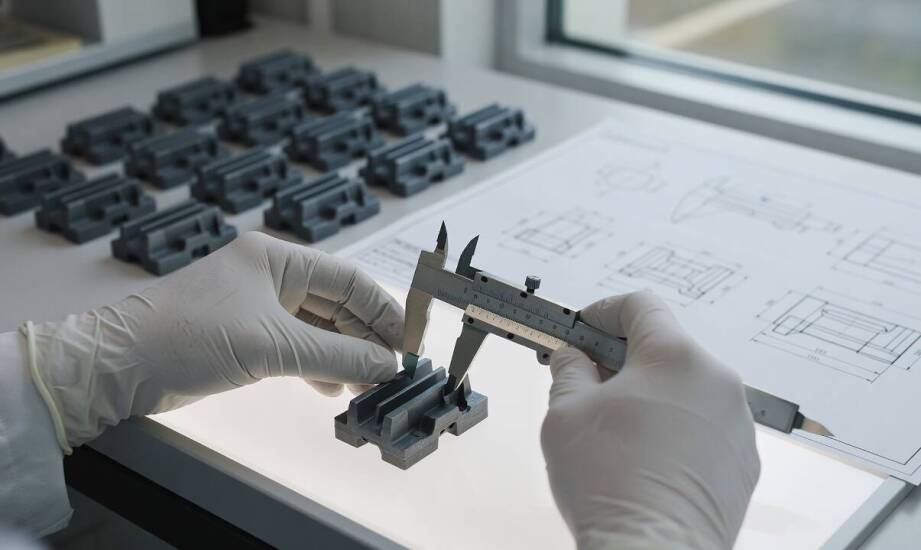
Nawet najmniejsza korekta wymiaru otworu montażowego lub grubości ścianki wprowadzona po zaakceptowaniu pierwszej partii detali potrafi całkowicie wstrzymać realizację zlecenia. Taka zmiana wymusza ponowne przezbrojenie wtryskarki i przeprowadzenie kolejnych testów technologicznych na hali produkcyjnej. W praktyce oznacza to nieoczekiwany przestój rozgrzanego parku maszynowego, dodatkowe próby narzędziowe oraz konieczność przeliczenia kosztów całego projektu. Zmienione elementy nie spełniają już pierwotnych warunków technicznych na kartach kontrolnych, dlatego każda ingerencja w zatwierdzony wzór pociąga za sobą lawinę konsekwencji dokumentacyjnych i logistycznych. Płynne dostawy opierają się na stabilności wytycznych konstrukcyjnych.
Jakie parametry trzeba zamrozić przed wtryskiem detali?
Przed uruchomieniem maszyn niezbędne jest ostateczne ustalenie i zatwierdzenie geometrii wyrobu, dopuszczalnych tolerancji wymiarowych, precyzyjnej specyfikacji surowca oraz metody pomiarowej. Standardy branżowe wskazują wprawdzie pewne wartości brzegowe, jednak w rzeczywistości tolerancje dla wtrysku, skurcz materiału oraz czas kondycjonowania zależą od rodzaju polimeru, skomplikowania kształtu i uzgodnionej metody badania. Nie można z góry zakładać uniwersalnych ram dla każdego projektu technicznego.
Wymiary muszą zostać odniesione do konkretnych właściwości fizykochemicznych. Tworzywa amorficzne i półkrystaliczne zachowują się zupełnie inaczej podczas stygnięcia w gnieździe formującym. Podobnie wygląda kwestia wytycznych dotyczących kontroli jakości, które również wymagają ścisłego zdefiniowania przed startem seryjnym. Elementy konstrukcyjne z polimerów często potrzebują kilkunastu godzin stabilizacji w odpowiedniej temperaturze i wilgotności, zanim osiągną docelowe rozmiary gabarytowe. Zastosowanie innej procedury kontrolnej natychmiast fałszuje wyniki, co prowadzi do błędnego odrzucenia prawidłowych wyrobów.
Ingerencja w jedną cechę wizualną lub wymiarową wpływa bezpośrednio na budowę samego narzędzia. Zmiana umiejscowienia punktu wtrysku albo dodanie niewielkiego żebra wzmacniającego pociąga za sobą konieczność ponownej obróbki na maszynach numerycznych CNC. Koszt takiej modyfikacji formy wtryskowej potrafi pochłonąć znaczną część budżetu przeznaczonego na oprzyrządowanie, w zależności od stopnia twardości użytej stali. Aktualizacji ulegają wtedy wszystkie wewnętrzne instrukcje zakładowe, ponieważ nowe krzywizny determinują poprawne pasowanie detalu w ostatecznym urządzeniu klienta. Skutkuje to przesunięciem harmonogramu dostaw o kolejne dni, a nierzadko tygodnie.
Kiedy modyfikacja wariantu wymaga nowej kwalifikacji?
Skuteczne zarządzanie zmianą inżynieryjną opiera się na sprawnym i udokumentowanym przepływie informacji między technologami, działem zaopatrzenia a operatorami nadzorującymi wtryskarki. Wdrożenie transparentnego trybu komunikacji zapobiega niekontrolowanemu wprowadzaniu poprawek bez weryfikacji. Przy produkcji seryjnej elementów z tworzyw sztucznych absolutnie kluczowe staje się ścisłe trzymanie zatwierdzonej wcześniej dokumentacji. Zabezpiecza to przed niestabilnością kluczowych parametrów detalu oraz gwarantuje utrzymanie założonego kosztu jednostkowego na przestrzeni wielu miesięcy współpracy.
Pewne modyfikacje można zaimplementować stosunkowo szybko. Niewielka korekta wagi wypraski czasami trafia do bieżącego cyklu wytwórczego, o ile mieści się w wyznaczonym oknie procesowym maszyny i nie wymaga mechanicznej ingerencji w stalową matrycę. Wystarczy wówczas skorygować profil ciśnienia docisku lub wydłużyć czas chłodzenia w gnieździe. Sytuacja diametralnie się zmienia, gdy poprawka dotyka istotnych punktów styku lub osiowości otworów. Wymaga to natychmiastowego otwarcia zupełnie nowej rewizji dla danego komponentu.
Nowoczesne przedsiębiorstwa przemysłowe stosują w takich przypadkach sformalizowaną procedurę ECO (Engineering Change Order). Ten ścisły protokół wymusza ponowną kwalifikację parametrów wtrysku oraz rygorystyczne zbadanie pierwszych sztuk próbnych. Zespoły inżynierii jakości muszą wspólnie potwierdzić, że przetworzona struktura formy pozwala na bezproblemowe uzyskanie powtarzalnego wyrobu w trybie automatycznym. Awansowanie rewizji w systemie zarządzania produkcją blokuje wydawanie przestarzałych części z magazynu, chroniąc przed przypadkowym zmontowaniem wadliwych urządzeń.
Najpoważniejsze opóźnienia w przemysłowych łańcuchach dostaw wynikają zazwyczaj nie z samego natłoku zamówień czy skali zapotrzebowania, ale z niedoszacowania skutków zmian inżynieryjnych po etapie walidacji. Brak precyzyjnego panowania nad poszczególnymi wersjami wyrobów powoduje lawinową kumulację błędów na późniejszych etapach linii montażowych. Rygorystyczne trzymanie się zatwierdzonych wytycznych pomiarowych stanowi bezpieczną drogę do zachowania przewidywalności kontraktów B2B.
Takie poukładane podejście proceduralne charakteryzuje doświadczonych wykonawców, którzy specjalizują się w powtarzalnych zleceniach technicznych. Funkcjonujący na rynku przetwórstwa polimerów Duława Zakład Przetwórstwa Tworzyw Sztucznych opiera produkcję precyzyjnych elementów z tworzyw oraz dedykowanych form wtryskowych na wieloetapowej weryfikacji wymiarowej. Właściwe zamrożenie kluczowych specyfikacji geometrycznych już na etapie uruchamiania cyklu maszynowego pozwala utrzymać odpowiedni reżim technologiczny podczas obsługi wymagających branż sprzętu pożarniczego, elektrotechnicznego i motoryzacyjnego.
Kategorie artykułów
Polecane artykuły

Na czym polega regeneracja wtryskiwaczy?

Gdzie sprawdzają się węże hydrauliczne?

Gdzie najczęściej można spotkać transformator z odczepami?
