Artykuł sponsorowany
Jak warunki cięcia wpływają na jakość pracy tarczy przy szkle płaskim
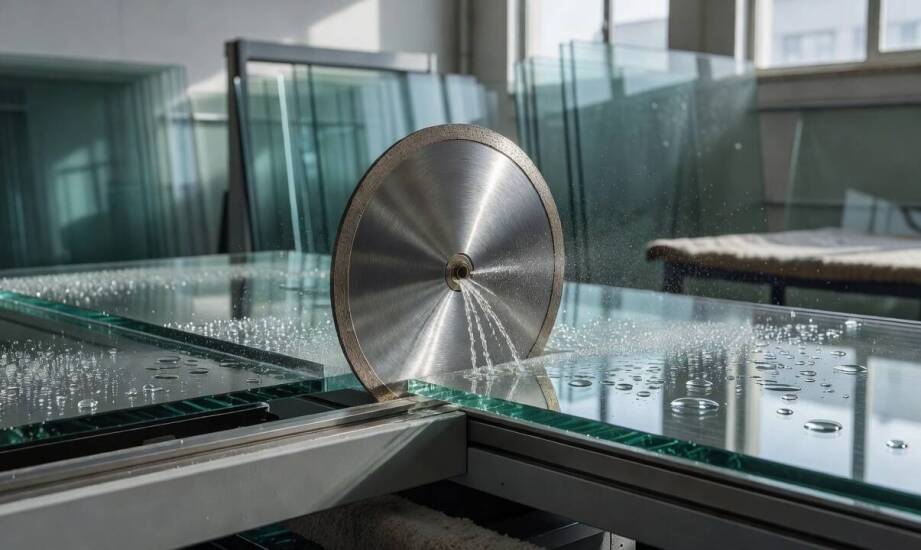
W profesjonalnym warsztacie szklarskim ta sama tarcza diamentowa używana do cięcia szkła płaskiego potrafi przynieść zupełnie odmienne rezultaty. Wpływają na to bezpośrednio parametry pracy. Na przecinarce stacjonarnej z prawidłowo ustawionym i ciągłym chłodzeniem wodnym uzyskana krawędź wychodzi równa. Na powierzchni brakuje widocznych uszkodzeń. Praca tym samym narzędziem na szlifierce kątowej bez chłodziwa skutkuje powstawaniem licznych odprysków i mikropęknięć. Brak odpowiedniego doprowadzenia cieczy sprawia, że osprzęt zużywa się znacznie szybciej. Grubość ciętej tafli, technika chłodzenia oraz sam sposób prowadzenia ostrza w pełni decydują o jakości całego procesu. Właściwe dobranie tych czynników ogranicza straty materiału i zmniejsza potrzebę późniejszej obróbki wykańczającej.
Wpływ chłodzenia na temperaturę krawędzi i trwałość tarczy
Cięcie na mokro skutecznie obniża temperaturę roboczą pracującej krawędzi, co widocznie zmniejsza liczbę odprysków. Strumień wody na bieżąco odprowadza ciepło powstające podczas silnego tarcia o materiał. Taki mechanizm minimalizuje pylenie i zauważalnie wydłuża żywotność części ściernej. Praca na sucho pozostaje możliwa w bardzo krótkich cyklach. Wymaga jednak częstych przerw na chłodzenie powietrzem. Długotrwałe cięcie bez cieczy prowadzi do szybkiego nagromadzenia wysokich temperatur. Powoduje to wzrost ryzyka naruszenia struktury szkła oraz przyspiesza degradację spoiwa mocującego drobiny ścierne.
Znaczenie grubości tafli i docisku
Parametry cięcia muszą ściśle odpowiadać grubości obrabianego materiału. Cienkie szkło płaskie wymusza zachowanie bardzo delikatnego docisku operatora. Zapobiega to pęknięciom spowodowanym nagłymi naprężeniami mechanicznymi. Grubsze profile szklane tolerują wyższą siłę nacisku. Zbyt duży opór w każdym przypadku prowadzi do przegrzania i deformacji stalowego rdzenia nośnego. Istotna jest również odpowiednia prędkość prowadzenia wrzeciona maszyny. Zbyt szybkie przesuwanie tarczy po grubym szkle wywołuje silniejsze tarcie i generuje głębokie uszkodzenia, widoczne bezpośrednio po przejściu ostrza.
Geometria robocza, gradacja i profil wykończenia
Szerokość opaski diamentowej, wielkość zastosowanego ziarna oraz profil części roboczej rzutują na tempo procesu i gładkość krawędzi. Wąska opaska sprawdza się przy zadaniach wymagających wysokiej precyzji, ponieważ ogranicza ostateczne ubytki szklanej tafli. Na rynku powszechnie spotyka się warianty o szerokości oscylującej w granicach 1,8 milimetra. Grubsze formatki i operacje wymuszające wyższą stabilność boczną realizuje się przy użyciu szerszych korpusów, osiągających zazwyczaj wymiary od 2,5 do 2,8 milimetra. Producenci oferują modele o różnorodnej gradacji ziaren ściernych. Standardowe zestawienia wymieniają zróżnicowane przedziały od bardzo drobnych, oznaczanych jako D91, do wariantów grubszych, docierających do parametru D252.
Odpowiedni profil ziaren i spoiwa
Drobne ziarno buduje znacznie gładszą krawędź, co odczuwalnie redukuje czas potrzebny na późniejsze szlifowanie. Większe drobiny przyspieszają samo przebijanie struktury, ale pozostawiają chropowatą powierzchnię z wyraźnymi śladami cięcia. Zastosowanie ciągłej geometrii tarczy sprawdza się przy szkle płaskim najlepiej, ponieważ eliminuje uderzenia fragmentów ostrza o kruchą powłokę. Odpowiednio dobrana tarcza do cięcia szkła pozwala sprawnie zoptymalizować proces produkcyjny, pod warunkiem ścisłego zgrania z możliwościami maszyny. Zwiększenie nacisku przyspiesza realizację zlecenia w ujęciu jednostkowym. Przy drogim surowcu takie agresywne podejście powiększa jednak straty w postaci bocznych ukruszeń. Spokojna praca z zachowaniem stabilnego strumienia chłodzącego utrzymuje rentowność w profesjonalnym zakładzie rzemieślniczym.
Kompleksowe podejście do obróbki szkła
Ostateczny efekt przełamu zależy od zestrojenia wielu kluczowych czynników technicznych. Dopasowanie osprzętu skrawającego do właściwości fizycznych materiału, specyfikacji wrzeciona oraz wydajności układu wodnego decyduje o sukcesie operacji. Żaden izolowany parametr narzędzia nie zagwarantuje bezbłędnego cięcia bez ścisłego uwzględnienia warunków zewnętrznych. Sytuacja na hali produkcyjnej, kondycja techniczna łożysk i stołu roboczego również wpływają na zachowanie kruchego surowca.
Płynność produkcji opiera się na stałym dostępie do niezawodnego zaplecza maszynowego i zużywalnego. Bezpieczne dostawy części eksploatacyjnych ułatwiają planowanie długofalowych zleceń i rozbudowanych projektów seryjnych. Firma Polver, jako wyspecjalizowany dostawca, obsługuje zakłady zajmujące się profesjonalną obróbką szkła płaskiego. Przekazuje parkom maszynowym sprawdzoną chemię, urządzenia nośne oraz dopasowane akcesoria ścierne. Przemyślany wybór wyposażenia chroni materiał bazowy przed uszkodzeniami i zauważalnie podnosi rzemieślniczy standard wykonywanych elementów.
Kategorie artykułów
Polecane artykuły

Na czym polega regeneracja wtryskiwaczy?

Gdzie sprawdzają się węże hydrauliczne?

Gdzie najczęściej można spotkać transformator z odczepami?
