Artykuł sponsorowany
Jak zmienny rytm produkcji ujawnia ograniczenia głowicy etykietującej przy długiej eksploatacji
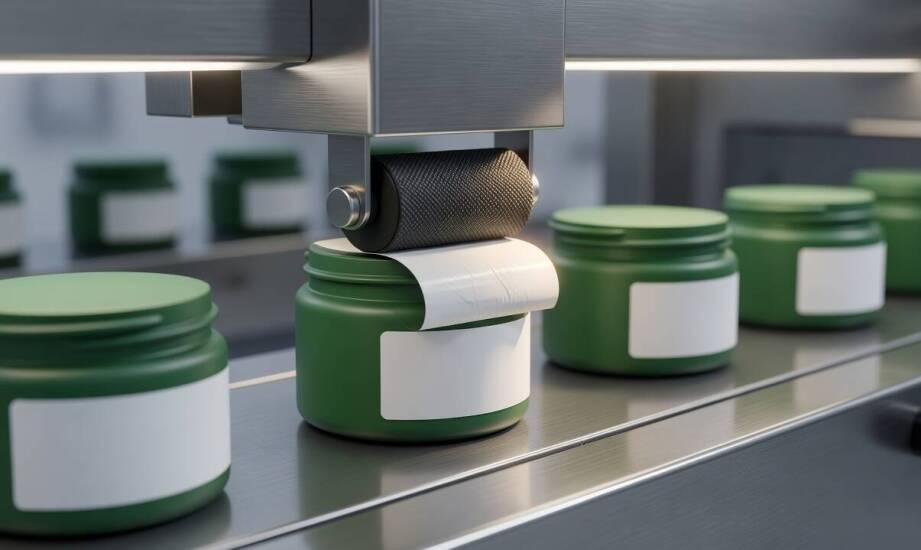
W krótkim teście na próbnej partii produktów głowica etykietująca zazwyczaj działa bez zarzutu, zachowując deklarowaną powtarzalność. Zespół utrzymania ruchu rzadko obserwuje wtedy odchylenia od normy. Prawdziwa weryfikacja sprzętu następuje jednak dopiero podczas wielogodzinnej eksploatacji na linii o zmiennym rytmie. Problemy z przesunięciami znakowania czy przyspieszonym zużyciem mechanicznych elementów kontaktowych ujawniają się najczęściej w warunkach ciągłych wahań prędkości transportera. W praktyce warszawskiej spółki pro mark, dostarczającej przemysłowe urządzenia do znakowania, wyraźnie widać, że niestabilne podawanie opakowań wymusza na układach sterowania ciągłą korektę pracy. Dopiero długa i nieprzerwana praca przy nieregularnym obciążeniu obnaża konstrukcyjne ograniczenia mechanizmów pozycjonujących. Wynika to bezpośrednio z faktu, że silniki krokowe muszą nieustannie reagować na zmieniające się opóźnienia.
Przeczytaj również: Dlaczego sprzątanie biura warto powierzyć profesjonalnej firmie sprzątającej?
Wpływ wahań prędkości na mechanikę cyklu etykietowania
Głowica realizuje cztery zasadnicze fazy podczas każdego pełnego cyklu znakowania. Obejmują one precyzyjny pobór nośnika z podkładu, pozycjonowanie na padzie, właściwą aplikację oraz powrót urządzenia do pozycji wyjściowej. Etap poboru i pozycjonowania wymaga błyskawicznego sterowania silnikiem krokowym oraz bezbłędnego utrzymania podciśnienia. Przy dużej częstotliwości pracy powtarzalne ruchy mocno obciążają łożyska, prowadnice i układ pneumatyczny. Jeśli linia zwalnia lub nagle przyspiesza, czas trwania poszczególnych faz ulega ciągłym modyfikacjom, co silnie zaburza płynność działania całej maszyny. Przez to podzespoły zużywają się w sposób asymetryczny i nieprzewidywalny.
Przeczytaj również: Kto powinien zdecydować się na ochronę bezpośrednią?
Szczególnym wyzwaniem technologicznym pozostaje moment przeniesienia etykiety na docelowy produkt. Wykorzystanie popularnej metody tamp-blow, opartej na fizycznym docisku lub silnym impulsie sprężonego powietrza, przenosi energię bezpośrednio na podłoże. Nieregularne odstępy między kolejnymi pudełkami oraz mikrowahania na taśmociągu zmuszają system wizyjny i główny sterownik PLC do natychmiastowej korekty momentu uwolnienia nośnika. Ciągłe przeliczanie opóźnień generuje dodatkowe naprężenia dynamiczne w głównym układzie napędowym. W stabilnych i laboratoryjnych warunkach mechanizm może osiągać dokładność aplikacji rzędu ułamków milimetra. Nagłe szarpnięcia transportera drastycznie obniżają tę precyzję i wymuszają interwencję operatora.
Przeczytaj również: Czym charakteryzuje się wycieraczka stalowa?
Zużycie eksploatacyjne a rodzaj podłoża i otoczenia
Przy wysokim stopniu automatyzacji zakładu przemysłowego kluczowego znaczenia nabiera mechaniczna odporność sprzętu na pracę w trybie ciągłym. Zamiast sugerować się wyłącznie maksymalną prędkością podaną w dokumentacji technicznej, technicy analizują rzeczywisty współczynnik obciążenia modułów ruchomych. Szybkość wysuwu nośnika musi zawsze współgrać z dynamiką głównego transportera. Każda zauważalna rozbieżność w tym zakresie znacznie przyspiesza fizyczną degradację szczotek dociskowych, rolek i pneumatycznych uszczelek. Bezproblemowy dostęp do podzespołów serwisowych pozwala na szybką kalibrację systemu po zmianie formatu opakowania. Dzięki temu przestoje technologiczne trwają krócej, a linia szybciej wraca do pełnej wydajności operacyjnej.
Istotnym czynnikiem wpływającym na ostateczną żywotność mechanizmu pozostaje sam wykorzystywany materiał eksploatacyjny. Zastosowany klej akrylowy oraz grubość nośnika determinują siłę potrzebną do oderwania pojedynczej naklejki od papierowego podkładu. Opakowania wykonane z tworzyw o wyjątkowo niskiej energii powierzchniowej, takie jak twardy polietylen czy polipropylen, stanowią dodatkowe wyzwanie technologiczne. Znakowanie trudnych podłoży wymaga mocniejszego, fizycznego docisku lub precyzyjniej wycelowanego impulsu powietrza, co bezpośrednio przekłada się na szybsze wycieranie gumowych padów. Surowe warunki produkcyjnego otoczenia, w tym zapylenie hali, niska temperatura i sezonowa zmienna wilgotność, mocno modyfikują lepkość substancji klejącej. Zabrudzenia osadzające się na metalowych prowadnicach wymuszają znacznie częstsze przeglądy techniczne oraz regularną wymianę wyeksploatowanych części.
Dobór odpowiedniego i trwałego modułu znakującego nie powinien opierać się wyłącznie na podstawowej specyfikacji katalogowej. Ostateczna decyzja zakupowa musi bezwzględnie uwzględniać charakterystykę przesyłu konkretnych produktów, zakładową strategię utrzymania ruchu oraz docelową metodę aplikacji. Kompleksowa analiza środowiskowa skutecznie zabezpiecza park maszynowy przed kosztownymi przestojami, które wynikają z niedopasowania wdrażanej technologii do panujących warunków. W ofercie hurtowej spółki PROMARK LIGHT znajdują się między innymi głowice etykietujące GOLF, które bywają wykorzystywane w zaawansowanych procesach oznaczania opakowań. Skuteczne i bezawaryjne wdrożenie tego typu urządzeń wymaga uprzedniego zbadania powtarzalności taśmociągu oraz właściwości fizycznych stosowanych folii. Dogłębne zrozumienie wpływu zmiennego rytmu na delikatną mechanikę układu pozwala zoptymalizować budżet przeznaczony na długoterminową eksploatację.
Kategorie artykułów
Polecane artykuły

Na czym polega regeneracja wtryskiwaczy?

Gdzie sprawdzają się węże hydrauliczne?

Gdzie najczęściej można spotkać transformator z odczepami?
